Ультразвуковая дефектоскопия сварных швов: современные методы контроля качества
Что такое дефектоскопия сварных швов
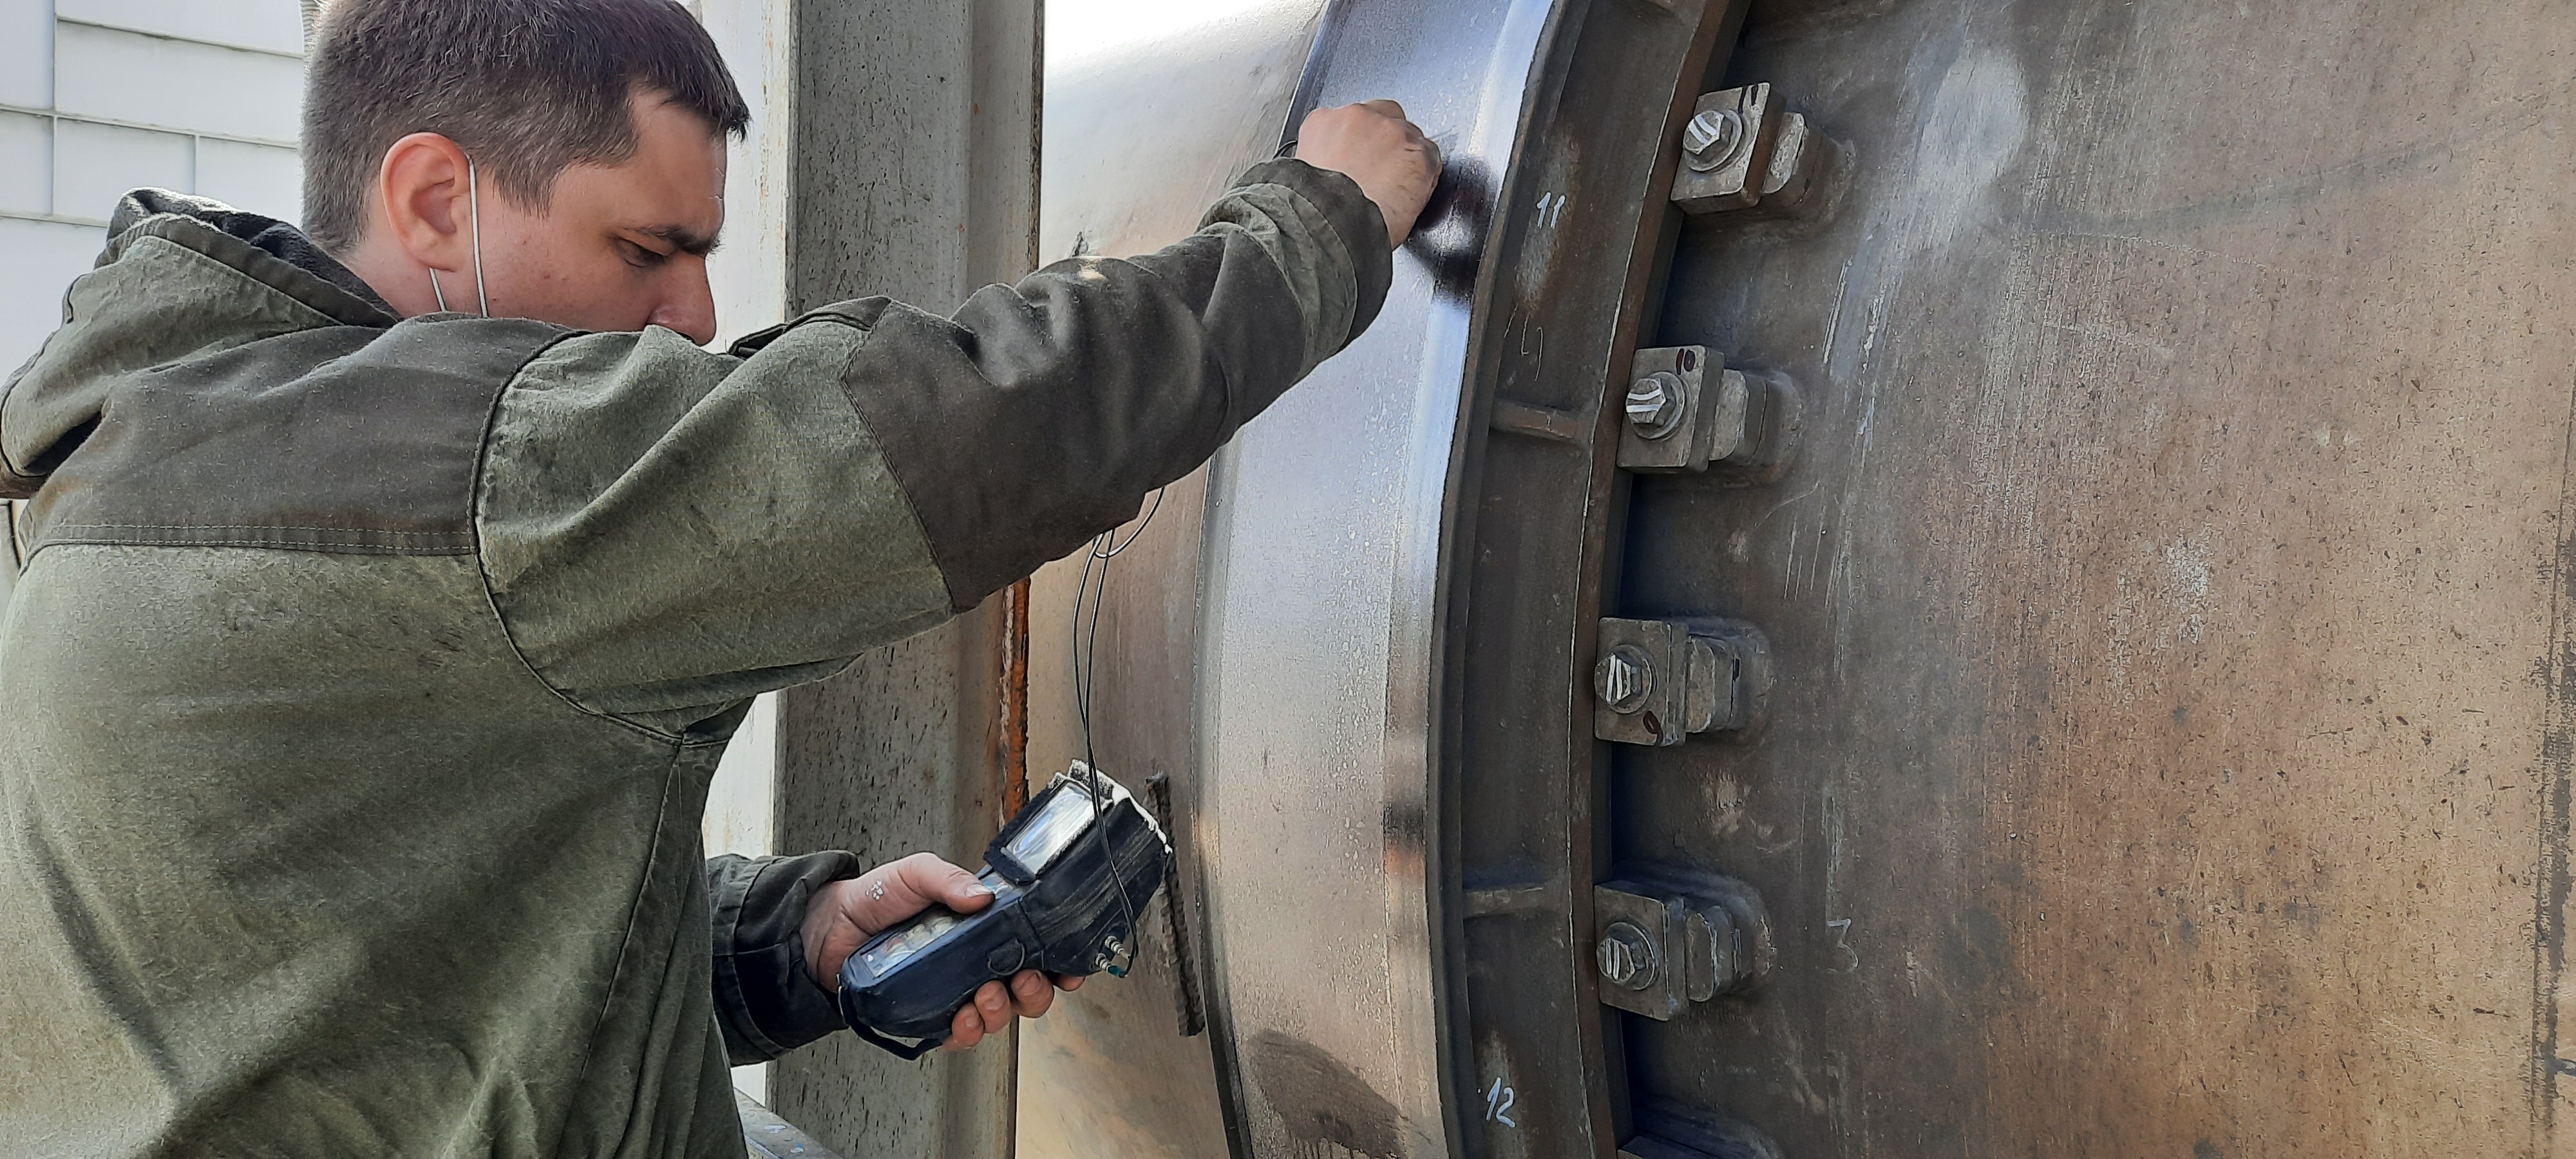
Дефектоскопия сварных швов – это важнейший процесс проверки качества сварочных соединений, который позволяет выявить внутренние дефекты и отклонения от технологических норм. Особое место среди методов контроля занимает ультразвуковой контроль (УЗК), обеспечивающий высокую точность и надежность результатов.
Основные виды дефектов сварных швов
При проведении дефектоскопии выявляются следующие типы дефектов:
• Поры и свищи
• Непровары и несплавления металла
• Трещины в швах и околошовной зоне
• Расслоения структуры металл
• Воздушные полости и шлаковые включения
• Коррозионные включения
• Нарушения геометрии швов
• Непровары и несплавления металла
• Трещины в швах и околошовной зоне
• Расслоения структуры металл
• Воздушные полости и шлаковые включения
• Коррозионные включения
• Нарушения геометрии швов
Преимущества ультразвуковой проверки сварных швов
Ультразвуковой контроль обладает рядом существенных преимуществ:
• Высокая чувствительность приборов
• Компактность используемого оборудования
• Отсутствие необходимости в расходных материалах
• Сохранение целостности соединения
• Возможность контроля на большую толщину металла
• Безопасность для персонала
• Минимальные затраты на проведение проверки
• Компактность используемого оборудования
• Отсутствие необходимости в расходных материалах
• Сохранение целостности соединения
• Возможность контроля на большую толщину металла
• Безопасность для персонала
• Минимальные затраты на проведение проверки
Технология проведения УЗК сварных соединений
Процесс контроля включает следующие этапы:
1. Подготовка поверхности шва и прилегающей зоны
2. Нанесение специального геля для улучшения контакта
3. Настройка оборудования с учетом характеристик материала
4. Последовательное сканирование шва по зигзагообразной траектории
5. Фиксация и анализ полученных результатов
6. Составление протокола проверки
2. Нанесение специального геля для улучшения контакта
3. Настройка оборудования с учетом характеристик материала
4. Последовательное сканирование шва по зигзагообразной траектории
5. Фиксация и анализ полученных результатов
6. Составление протокола проверки
Области применения ультразвуковой дефектоскопии
УЗК сварных швов активно используется в:
• Промышленном производстве
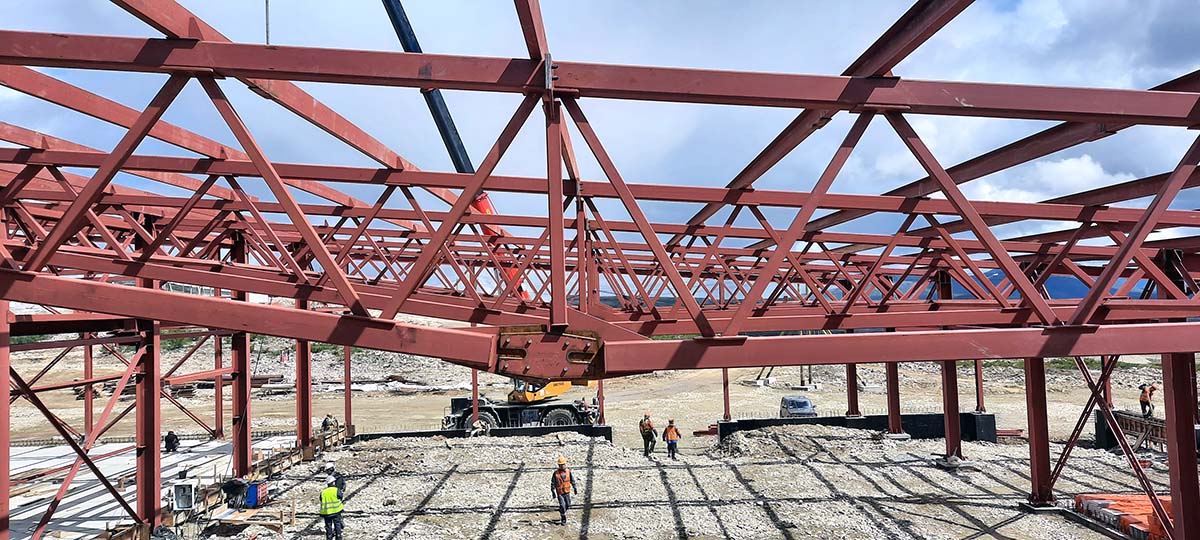
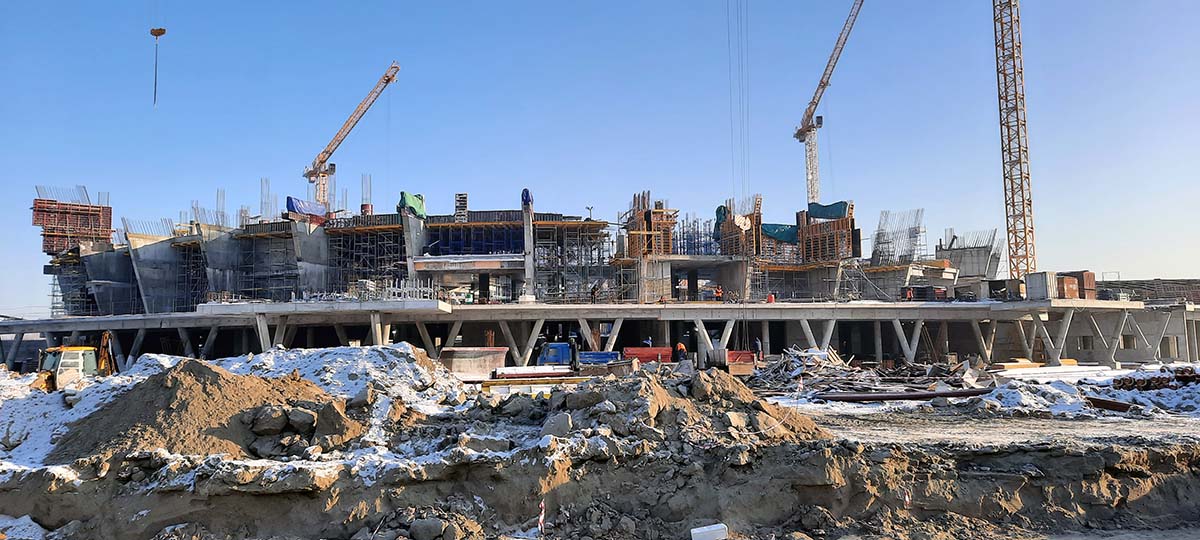
• Строительстве
• Монтаже трубопроводов
• Изготовлении котельного оборудования
• Производстве грузоподъемных механизмов
• Железнодорожном транспорте
• Судостроении
• Автомобильной промышленности
• Строительстве
• Монтаже трубопроводов
• Изготовлении котельного оборудования
• Производстве грузоподъемных механизмов
• Железнодорожном транспорте
• Судостроении
• Автомобильной промышленности
Виды ультразвуковой дефектоскопии
Основные методы УЗК включают:
• Теневой метод – с использованием двух преобразователей
• Эхо-импульсный метод – с одним преобразователем
• Комбинированные методики
• Эхо-импульсный метод – с одним преобразователем
• Комбинированные методики
Особенности контроля трубных соединений
Ультразвуковой контроль труб имеет свои особенности:
• Возможность проверки кольцевых швов
• Контроль продольных соединений
• Анализ тавровых соединений
• Проверка стыковых соединений
• Работа с различными диаметрами труб
• Контроль продольных соединений
• Анализ тавровых соединений
• Проверка стыковых соединений
• Работа с различными диаметрами труб
Требования к проведению УЗК
Важные условия для качественного контроля:
• Расстояние от датчика до шва не более 10 мм
• Минимальная глубина шва 3-4 мм
• Максимальная толщина металла 500-800 мм
• Квалификация специалистов
• Наличие сертифицированного оборудования
• Минимальная глубина шва 3-4 мм
• Максимальная толщина металла 500-800 мм
• Квалификация специалистов
• Наличие сертифицированного оборудования
Заключение
Ультразвуковая дефектоскопия является незаменимым методом контроля качества сварных соединений в современном производстве. Этот метод позволяет своевременно выявлять дефекты и предотвращать возможные аварии, обеспечивая безопасность эксплуатации ответственных конструкций.
Регулярное проведение УЗК сварных швов входит в обязательный перечень работ при приемке оборудования, проведении технических освидетельствований и экспертизе промышленной безопасности. Особенно актуален ультразвуковой контроль при сложном доступе к объекту, работе на высоте или в замкнутых пространствах.
Для достижения максимальной эффективности контроля необходимо использовать современное оборудование и привлекать квалифицированных специалистов, прошедших соответствующую аттестацию. Только такой подход гарантирует получение достоверных результатов и обеспечивает надежную эксплуатацию металлоконструкций.